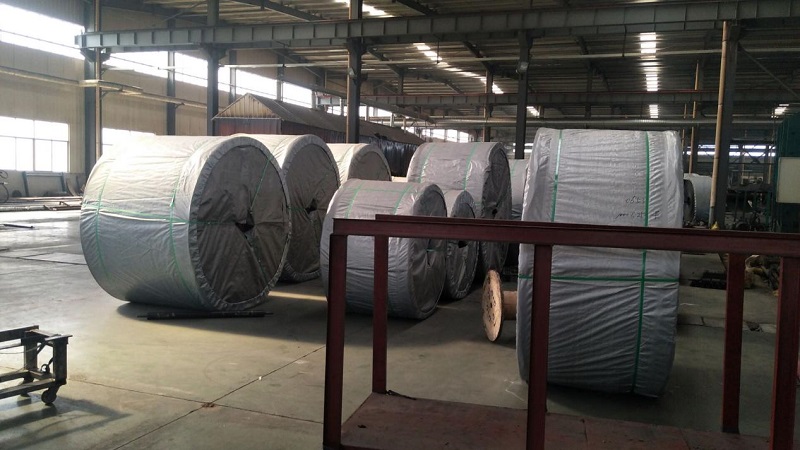
I. ကုန်ကြမ်းပြင်ဆင်မှု (စိတ်ကြိုက်ဖော်မြူလာ)
လည်ပတ်မှုအခြေအနေများအလိုက် အဓိကကုန်ကြမ်းသုံးမျိုးခွဲကို တိကျစွာအချိုးကျသည်-
ရော်ဘာကုန်ကြမ်း
အခြေခံရော်ဘာ (Natural Rubber/NR, SBR, EPDM, NBR) + အားဖြည့်အေးဂျင့်များ (ကာဗွန်အနက်ရောင်၊ ဆီလီကာ) + Vulcanization စနစ် (ဆာလဖာ၊ အရှိန်မြှင့်စက်) + လုပ်ဆောင်ချက်ဆိုင်ရာ ဖြည့်စွက်ပစ္စည်းများ (အင်တီအောက်ဆီးဒင့်များ၊ ဝတ်ဆင်မှုခံနိုင်ရည်ရှိသော အေးဂျင့်များ၊ မီးမတောက်အောင်၊ ပလပ်စတစ်ဆာဂျင့်များ)။
အပလီကေးရှင်းဖြင့် ကွဲပြားသည်- အပေါ်အဖုံးရော်ဘာ (ဝတ်ဆင်မှုနှင့် ထိခိုက်မှုဒဏ်ခံနိုင်ရည်)၊ အောက်ခြေအဖုံးရော်ဘာ (ပွတ်တိုက်မှုနည်းသော)၊ နှင့် အူတိုင်/ကြမ်းဘာရော်ဘာ (အထူးသဖြင့် အသေကောင်ကို တွယ်ကပ်ရန်အတွက်)။
အသေခံအခြေခံပစ္စည်းများ
အထည်အလိပ်- Polyester (EP)၊ နိုင်လွန် (NN) သို့မဟုတ် ချည်ပတ္တူ၊ စွမ်းအားမြင့်၊ အလွှာပေါင်းစုံ ဝန်ထမ်းစွမ်းရည်ကို ထောက်ပံ့ပေးသည်။
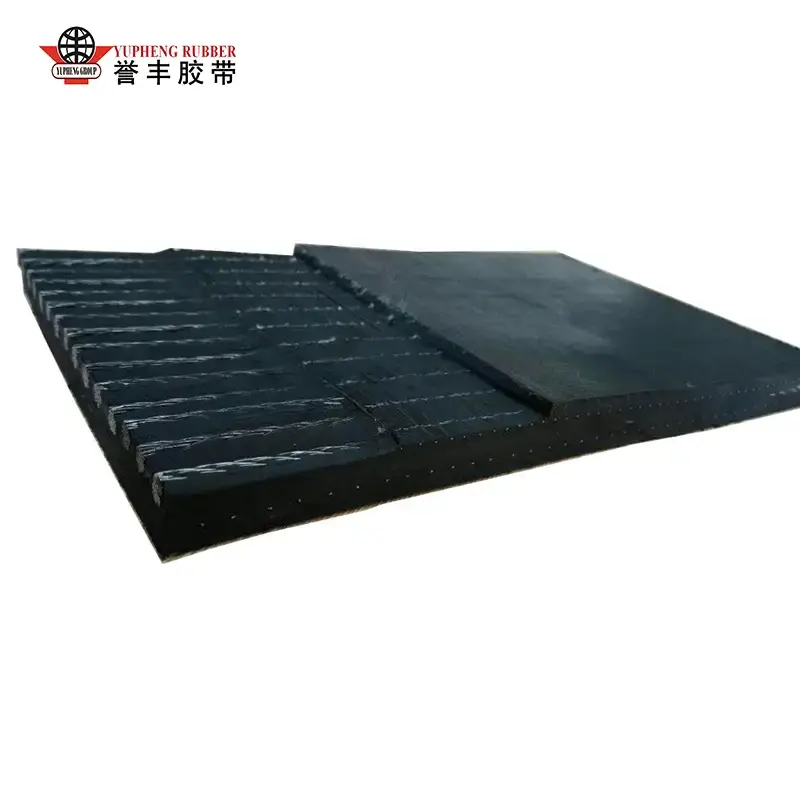
သံမဏိကြိုး core: သွပ်ရည်စိမ်သံမဏိကြိုး; ခရီးဝေး၊ တင်းမာမှုမြင့်မားသော သတ္တုတူးဖော်ခြင်းဆိုင်ရာ အသုံးချပရိုဂရမ်များအတွက် ဒီဇိုင်းထုတ်ထားသည်။
Bonding အေးဂျင့်များ
RFL ပြုတ်ရည် (Resorcinol-Formaldehyde-Latex)- ရော်ဘာနှင့် အထည် သို့မဟုတ် သံမဏိကြိုးများကြားတွင် ကွဲအက်ခြင်းကို ကာကွယ်ပေးသည်။
II ရောစပ်ခြင်းလုပ်ငန်းစဉ် (ရော်ဘာဒြပ်ပေါင်းပြင်ဆင်မှု၊ အခြေခံဂုဏ်သတ္တိများကို ဆုံးဖြတ်သည်)
ကုန်ကြမ်းများကို ချိန်တွယ်ပြီး အလုံပိတ်အတွင်းပိုင်း ရောစပ်စက်ထဲသို့ ကျွေးမွေးပါသည်။ ကာဗွန်အမည်းရောင်နှင့် ပေါင်းထည့်ပစ္စည်းများသည် အောက်ခံရော်ဘာအတွင်း အပြည့်အဝပျံ့နှံ့သွားကြောင်း သေချာစေရန် မြင့်မားသောအပူချိန် (120–160°C) နှင့် ဖိအားမြင့်သောနေရာတွင် 10-15 မိနစ်ကြာ ရောစပ်ခြင်းကို ဖြစ်ပေါ်စေပါသည်။
ဒြပ်ပေါင်းအား အတွင်းပိုင်းဖိစီးမှုများကို လျော့ပါးသက်သာစေရန် နောက်ထပ်ရောစပ်ပြီး အအေးခံရန်အတွက် အဖွင့်ကြိတ်စက်ထဲသို့ စွန့်ထုတ်သည်။
အခင်းအကျင်းစက်သည် ဒြပ်ပေါင်းအား ပုံသေအထူအချပ်များအဖြစ် ဖိသည်၊ ၎င်းတို့ကို အအေးခံပြီး ပလတ်စတစ်၏ တည်ငြိမ်စေရန် 4-24 နာရီကြာ အနားယူရန် ခွင့်ပြုထားသည်။
နမူနာများကို မာကျောခြင်း၊ ဆန့်နိုင်အားနှင့် ကပ်နိုင်မှုစွမ်းအားတို့အတွက် စမ်းသပ်ထားသည်။ အဆင့်အတန်းမီသော အတွဲများကို ပြန်လည်လုပ်ဆောင်ပြီး အရည်အချင်းပြည့်မီသောစာရွက်များကို အနာဂတ်အသုံးပြုရန်အတွက် အမျိုးအစားအလိုက် သိမ်းဆည်းထားသည်။
III အသေကောင်ကို ကြိုတင်ကုသခြင်း (နှောင်ကြိုးကို မြှင့်တင်ရန် အရေးကြီးသည်)
1) Fabric Canvas အကြိုကုသမှု
ကင်းဗတ်များကို ပြားချပ်ချပ်နှင့် ဖယ်ထားပြီး၊ ထို့နောက် RFL ရေနစ်သည့် တိုင်ကီထဲတွင် နှစ်မြှုပ်ပြီး အခြောက်ခံပါ။ ၎င်းသည် ပတ္တူမျှင်များ၏ မျက်နှာပြင်ပေါ်တွင် ချည်နှောင်ထားသော ဖလင်ကို ဖန်တီးကာ နောက်ဆက်တွဲ ကွဲထွက်ခြင်း သို့မဟုတ် ခွဲထွက်ခြင်းကို ကာကွယ်ပေးသည်။ 2) သံမဏိကြိုးကြိုတင်ကုသမှု
သွပ်ရည်စိမ်ထားသော သံမဏိကြိုးများသည် အက်စစ်နှင့် ဖျက်ချခြင်းခံရပြီး ကြမ်းတမ်းသော ဖော့စဖိတ်အလွှာကို ဖန်တီးရန်အတွက် ဖော့စဖိတ်ဖြင့် အူတိုင်ရာဘာနှင့် ထိုးဖောက်ဝင်ရောက်မှုအား သိသိသာသာ အားကောင်းစေသည်။ နောက်တစ်ဆင့်အတွက် ပြင်ဆင်ရန်အတွက် ကေဘယ်ကြိုးများအားလုံးကို ယူနီဖောင်းတင်းကျပ်မှုအောက်တွင် ဖြောင့်တန်းထားသည်။
IV Calendering + Forming (အစိမ်းရောင် ခါးပတ်ကို ထုတ်လုပ်ရန် အလွှာများ စုဝေးခြင်း)
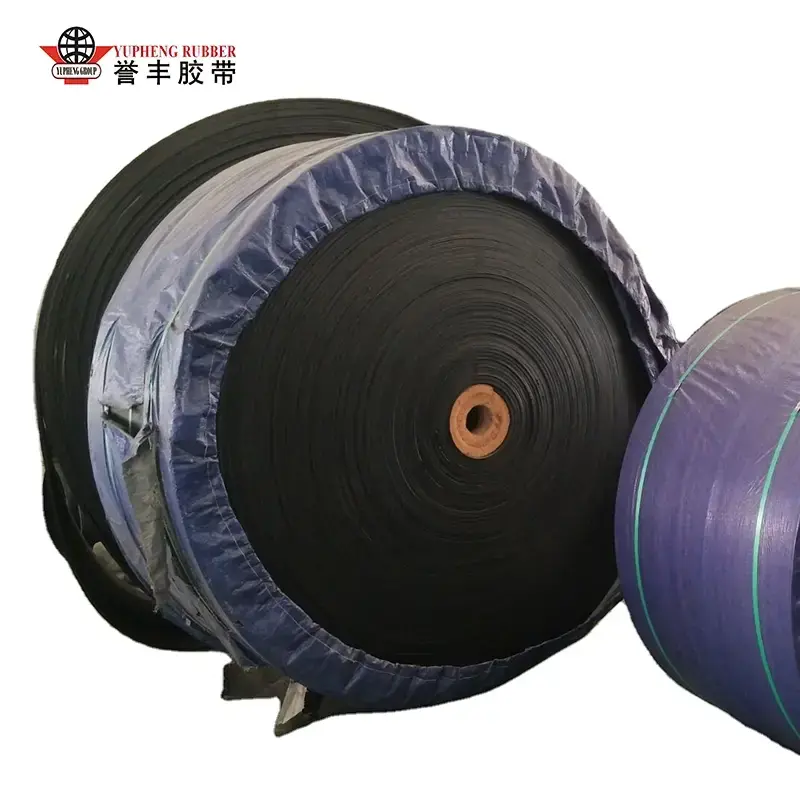
ရွေးချယ်စရာ A- အထည်အလိပ်conveyor ခါးပတ်များခြင်း။
လေးလိပ်ပြက္ခဒိန်မှတစ်ဆင့် ရော်ဘာအပေါ်ယံပိုင်း- ကြိုတင်ကုသထားသော ပတ္တူများသည် အဆက်မပြတ်အရှိန်ဖြင့် ဖြတ်သန်းသွားကာ၊ ပါးလွှာသော ရော်ဘာအလွှာကို နှစ်ဖက်စလုံးတွင် အညီအမျှ လိမ်းပေးခြင်းဖြင့် တစ်ဖက် (သို့) နှစ်ထပ် ရော်ဘာပြုလုပ်ထားသော အထည်များကို ထုတ်လုပ်ရန်၊
အလွှာပေါင်းစုံ တပ်ဆင်ခြင်း- ရော်ဘာပြုလုပ်ထားသော အထည်အလွှာများကို ဒီဇိုင်းအရ ညှိပြီး အထပ်လိုက် (ဥပမာ၊ ၃၊ ၄၊ သို့မဟုတ် ၅ အလွှာ)၊ အလွှာများကြားတွင် ပိတ်မိနေသော လေထုကို ဖယ်ထုတ်ရန်အတွက် အူတိုင်ရာဘာ၏ပါးလွှာသောအပေါ်ယံပိုင်းဖြင့် ပေါင်းစပ်ထားသည်။
အောက်ခြေနှင့် အပေါ်ဖုံးရော်ဘာအလွှာများကို (အပေါ်ဆုံးအလွှာသည် ဝတ်ဆင်မှုဒဏ်ခံနိုင်) နှင့် ဘေးနှစ်ဖက်ကို တံဆိပ်ခတ်ရန်အတွက် အစွန်းရာဘာကို အသုံးပြုထားသည်။
အအေးခံထားသော လိပ်များသည် လေပူဖောင်းများနှင့် အရေးအကြောင်းများကို ဖယ်ရှားပစ်ရန် စုဝေးမှုကို ကျဉ်းစေပြီး၊ မွမ်းမံထားသော အစိမ်းရောင် ခါးပတ်ကို ထုတ်ပေးသည်။
ရွေးချယ်စရာ B- သံမဏိကြိုး-အူတိုင် သယ်ယူပို့ဆောင်ရေး ခါးပတ်ဖွဲ့စည်းခြင်း (High-strength application)
တူညီသောဝန်ဖြန့်ဖြူးမှုကိုသေချာစေရန်အတွက်သံမဏိကြိုးအများအပြားကိုအညီအမျှနှင့်ဖွဲ့စည်းခြင်းစားပွဲပေါ်တွင်အဆက်မပြတ်တင်းမာမှုဖြင့်စီစဉ်ထားသည်။
အောက်ခြေ အူတိုင်ရာဘာအလွှာကို ချထားပြီး၊ ကေဘယ်ကြိုးများကို ရော်ဘာအတွင်းသို့ ပြားချပ်ချပ်လေးထည့်ထားကာ ကေဘယ်လ်များကြားရှိကွက်လပ်များကိုဖြည့်ရန် အလယ်အလတ်အဖြည့်ခံရာဘာအလွှာကို အသုံးပြုထားသည်။
ထူထဲသော အပေါ်နှင့် အောက်အဖုံး ရာဘာအလွှာများနှင့် ဘေးအစွန်း-တံဆိပ်ခတ်ထားသော ရော်ဘာကို အသုံးပြုထားသည်။
ဖုန်စုပ်အေးဖြင့် နှိပ်ခြင်းသည် တပ်ဆင်အား စုစည်းစေပြီး လေအိတ်များ သို့မဟုတ် ကေဘယ်လ်များနှင့် ရာဘာကြားတွင် ဖောင်းပွခြင်းကို ကာကွယ်ပေးသည်။
အထူးထုတ်လုပ်ထားသော ထုတ်ကုန်များ
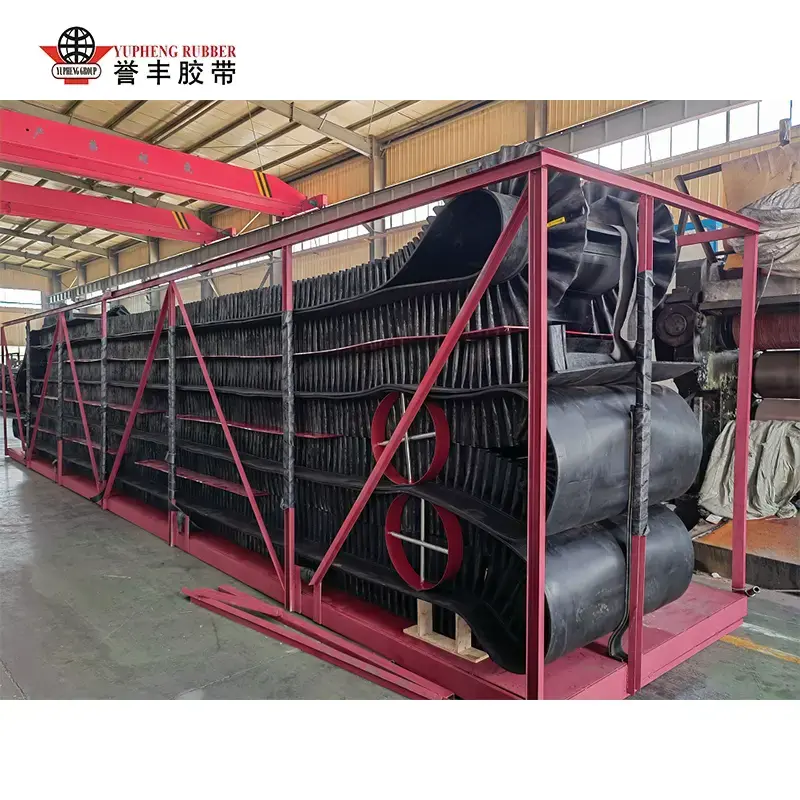
ပေါင်းစည်းထားသော တစ်ပိုင်းချောသော ချော်ထွက်ခြင်း သို့မဟုတ် မတ်စောက်သော စောင်းများထုတ်လုပ်ရန်အတွက် ဘေးနံရံများ၊ ညှပ်များနှင့် ပုံစံပြုလုပ်ထားသော ရော်ဘာအခင်းများကို တစ်ပြိုင်နက်တည်း တပ်ဆင်ထားပါသည်။conveyor ခါးပတ်များ.
V. Vulcanization (Core curing လုပ်ငန်းစဉ်၊ အမြဲတမ်းရော်ဘာဖြတ်ကျော်ချိတ်ဆက်ခြင်း)
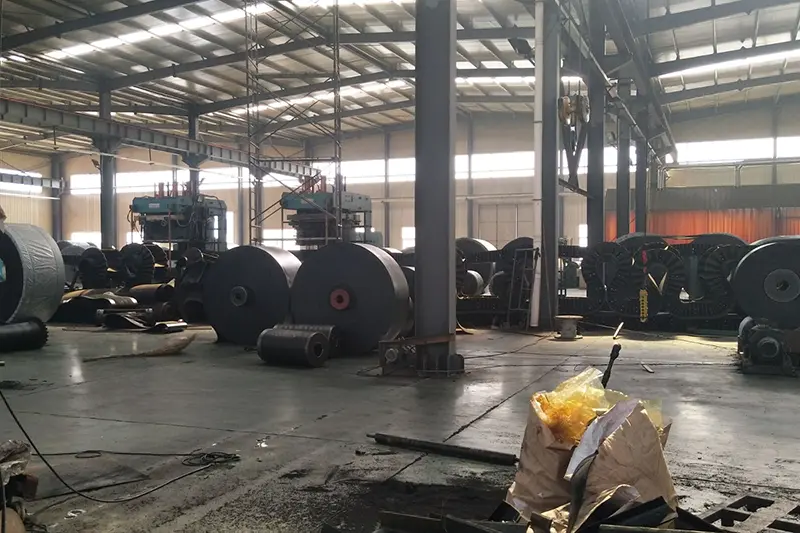
Vulcanization သည် "ပျော့ပျောင်းသောရော်ဘာဗလာ" ကို စွမ်းအားမြင့်ကုန်ချောအဖြစ်သို့ ပြောင်းလဲပေးသည့် အရေးကြီးသောအဆင့်ဖြစ်သည်။ ပင်မစက်ကိရိယာ အမျိုးအစား နှစ်မျိုးကို အသုံးပြုသည်-
Flat-bed Vulcanizing Press (Batch process; အသေးစားမှအလယ်အလတ်အကျယ်များ သို့မဟုတ် အထူးပြုခါးပတ်များအတွက်)
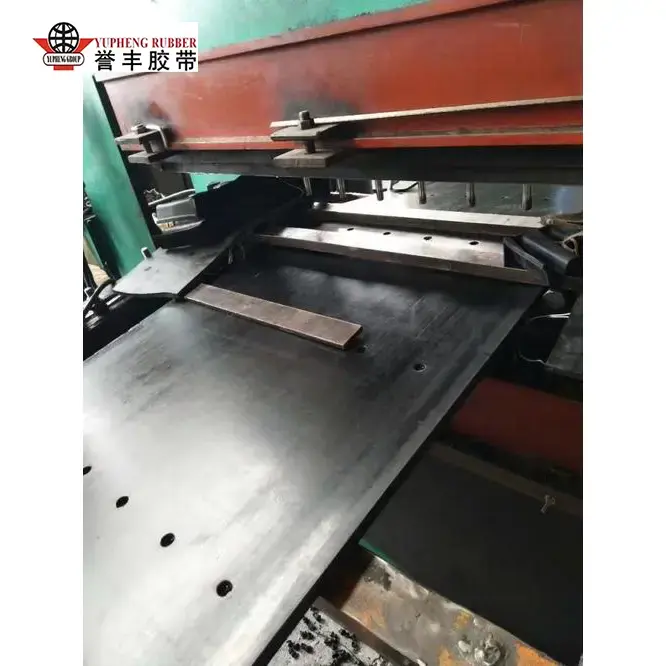
ခါးပတ်အလွတ်ကို အလွှာပေါင်းများစွာ အပူပေးထားသော ပလတ်ပြားများကြားတွင် ထားရှိပါ။ လုပ်ငန်းစဉ်အခြေအနေများ- အပူချိန် 140–160°C၊ ဖိအား 1.5–3 MPa နှင့် အထူပေါ် မူတည်၍ 15 မှ 60 မိနစ်အထိ vulcanization အချိန်။ မြင့်မားသောအပူချိန်နှင့် ဖိအားအောက်တွင်၊ ရော်ဘာမော်လီကျူးများသည် ရော်ဘာအလွှာများနှင့် အားဖြည့်ဖွဲ့စည်းပုံကို ပေါင်းစည်းကာ ပေါင်းစပ်ထားသည်။
Continuous Drum Vulcanizer (တာဝေး စံချိန်မီ ခါးပတ်ပြားများ အများအပြား ထုတ်လုပ်ခြင်း)
သံမဏိ ခါးပတ်တစ်ခုသည် အဆက်မပြတ် ပြတ်တောက်မှုမရှိဘဲ ချို့ယွင်းချက်ဖြစ်စေရန်အတွက် အပူပေးထားသော ဖိအားပေးထားသော ဒရမ်တစ်ခုထက် အဆက်မပြတ် အရှိန်ဖြင့် ခါးပတ်ကို အလွတ်ဆွဲသည်။ ဤနည်းလမ်းသည် ရှည်လျားသော conveyor ခါးပတ်များ (အလျားကီလိုမီတာ)၊ ယူနီဖောင်းအထူနှင့် sectional joints များမရှိခြင်းကိုသေချာစေသည်။
vulcanization ပြီးနောက်၊ ခါးပတ်သည် အပူချဲ့ခြင်းနှင့် ကျုံ့ခြင်းကြောင့် ကွဲအက်ခြင်း သို့မဟုတ် ပုံပျက်ခြင်းများကို ကာကွယ်ရန် နှေးကွေးသော အအေးပေးခြင်းလုပ်ငန်းစဉ်ကို လုပ်ဆောင်သည်။
VI ။ Post-processing နှင့် Finishing
အအေးခံခြင်းနှင့် ဆက်တင်- အပူချိန်ကို လုံးလုံးလျှော့ချရန်နှင့် အတွင်းပိုင်းဗယ်ကာဆီယံဖိစီးမှုများကို သက်သာစေရန် လေ သို့မဟုတ် ရေအအေးပေးခြင်း။
အစွန်းပိုင်းဖြတ်ခြင်း- ခါးပတ်အကျယ်ကို စံသတ်မှတ်ရန် နှစ်ဖက်စလုံးမှ ပိုလျှံနေသော ဖလက်ရှ်/အမြှေးများကို ဖယ်ရှားခြင်း၊
မျက်နှာပြင် ကုသမှု- ကြိတ်ခြင်း၊ ပွတ်ခြင်းနှင့် အမှတ်အသားပြုခြင်း (ပုံနှိပ်မော်ဒယ်၊ ခိုင်ခံ့မှု အဆင့်သတ်မှတ်ချက်၊ သတ်မှတ်ချက်များနှင့် ထုတ်လုပ်သည့်ရက်စွဲ)
အထူးစီမံဆောင်ရွက်ပေးခြင်း- ဖောက်ထွင်းခြင်း၊ သီးခြားအရှည်များအထိ ဖြတ်တောက်ခြင်းနှင့် လိုအပ်သလို အချောထည်အဆစ်များကို ပူပူစပ်စပ် ခွဲခြင်း။
-